
Das Wachstum der Automatisierung treibt die Nachfrage nach kundenspezifischen Gummikomponenten an.
Auslesen der Roboterinstallationsdaten durch die weniger sichtbaren Dichtungen, Greifer, Polster, Membranen und flexiblen Schnittstellen im Inneren jeder Zelle
Die Lieferdaten für Roboter erfassen nur die sichtbaren Maschinen. Kleine Dichtungen, Sauganschlüsse, Kabeldurchführungen, Stoßdämpfer, Membranen und Vibrationselemente, die den Betrieb dieser Maschinen in staubiger, kühlender, heißer oder schnell bewegter Umgebung ermöglichen, werden nicht berücksichtigt. Viele dieser Teile sind um eine einzelne Zelle oder einen Endeffektor herum geformt.
Die Nachfrage nach Gummikomponenten für die Automatisierung steigt, da die Anlagen immer spezialisierter werden. Ein Standardarm kann zwar in verschiedenen Branchen eingesetzt werden, doch seine Greifer, Fluidkreisläufe, Schutzvorrichtungen und Prozessschnittstellen ändern sich je nach dem zu handhabenden Produkt.
Die aktuelle Installationsbasis
Laut dem Internationalen Verband für Robotik (IFR) wurden im Jahr 2024 weltweit 542.000 Industrieroboter installiert, mehr als doppelt so viele wie zehn Jahre zuvor. Die jährlichen Installationen überstiegen zum vierten Mal in Folge 500.000, wobei Asien für 74 Prozent der Neuinstallationen verantwortlich war. [1]
Derselbe Datensatz zeigt eine unterschiedliche Nachfrage je nach Branche. Im Jahr 2024 wurden in der Elektro- und Elektronikindustrie 128.899 Installationen verzeichnet, in der Automobilindustrie 126.088, in der Metall- und Maschinenbauindustrie 88.777 und in der Kunststoff- und Chemieindustrie 26.491. Jede Gruppe setzt die Komponenten unterschiedlichen Medien und Bewegungen aus. [2]
Am Endeffektor
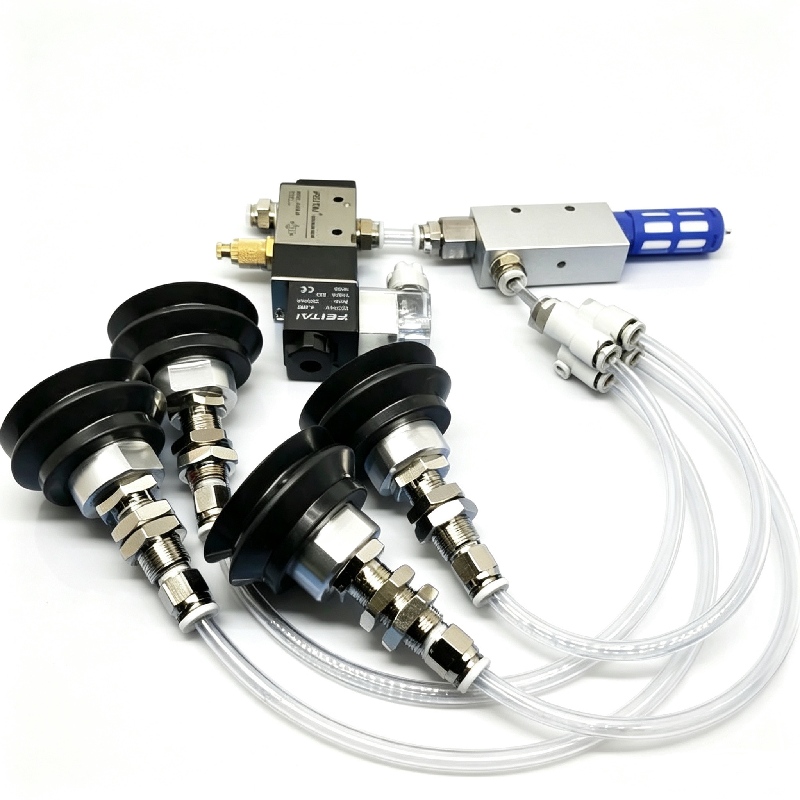
Zu den Gummiteilen von Roboteranlagen gehören Saugnäpfe, nachgiebige Finger, Pads und Faltenbälge. Das Gummi muss greifen, ohne Abdrücke zu hinterlassen, sich bei der Taktfrequenz wieder in die Ausgangsposition zurückbilden und beständig gegen Produktstaub oder Reinigungsmittel sein. Die Geometrie orientiert sich häufig am jeweiligen Werkstück und nicht an einer Standardkataloggröße.
Kundenspezifische Gummikomponenten ermöglichen die Integration von Vakuumkanälen, Dichtlippen und Verstärkungsrippen in ein einziges Formteil. Die Konstruktion muss weiterhin Reinigung, Inspektion und Austausch ermöglichen. Eine komplexe Dichtung, die Risse verdeckt, kann ungeplante Ausfallzeiten verursachen.
Innerhalb des pneumatischen und hydraulischen Kreislaufs
Dichtungen in der industriellen Automatisierung kommen in Zylindern, Ventilen, Verteilerblöcken und Schnellkupplungen zum Einsatz. Höhere Zyklusraten können Reibungswärme und Verschleiß erhöhen. Intermittierender Druck, Trockenstarts und Druckluftschmierung verändern die Beanspruchung im Vergleich zu einem statischen Prüfstandtest.
Eine Druckreglermembran muss eine gleichmäßige Dicke und geringe Hysterese aufweisen. SIMTEC weist darauf hin, dass LSR-Membranen für die Druckmessung bis zu einer Dicke von 0,15 mm geformt werden können, wobei die Dickenverteilung und Montageverformungen das Ansprechverhalten beeinflussen. [3]
Rund um Sensoren und Elektronik
Mehr Sensoren schaffen mehr Öffnungen für Kabel und Steckverbinder. Tüllen und Gehäusedichtungen schützen vor Kühlmittelspritzern, Reinigungsmitteln und Staub und ermöglichen gleichzeitig die Montage. Eine verklebte oder fixierte Konstruktion kann das Risiko verringern, bei der automatisierten Installation eine lose Dichtung zu übersehen.
Gummiteile für die Automatisierung in der Nähe von Kameras oder Optiken müssen gegebenenfalls Grenzwerte für Partikel und flüchtige Rückstände einhalten. Der Raum, in dem das Teil geformt wurde, bestimmt nicht die gelieferte Oberfläche. Reinigung, Nachhärtung und Verpackung sind separat zu spezifizieren.
Zwischen Maschine und Boden
Lagerungen und Anschläge dienen der Dämpfung von Vibrationen, Stößen und Energie am Hubende. Bei schnellerer Bewegung kann sich entweder die Störfrequenz verschieben oder die Aufprallenergie erhöhen. Ein Bauteil, das für eine bestimmte Maschinendrehzahl ausgelegt war, wird nach einer Maschinenmodernisierung wahrscheinlich nicht mehr denselben Frequenzbereich bewältigen können.
Die Nachfrage des Automatisierungsmarktes nach Gummiteilen wird sich nicht nur auf Neuanlagen stützen, sondern auch auf Umgestaltungen und Austausch. Neue Sensoren, die durch Nachrüstungen installiert werden, hohe Nutzlasten und schnelle Produktionsabläufe können die Belastung, Temperatur oder chemische Einwirkung auf bereits verbaute Gummiteile verändern.
Anpassung erfordert stabile Eingaben.
Der Begriff „kundenspezifisch“ ist nicht als undefiniert auszulegen. Es ist erforderlich, die Passgeometrie, Kraft oder Druck, Bewegungsspur, Umgebungsbedingungen, Lebensdauer, Montageverfahren und Prüfgrenzen zu dokumentieren. Diese Parameter geben dem Lieferanten die Wahl: eine individuelle Geometrie mit Mehrwert oder eine Standarddichtung, die die Sicherheit erhöht.
Dichtungen für industrielle Automatisierungsanlagen müssen beispielsweise sowohl normale als auch Störfälle abdecken. Not-Aus-Schalter, Luftverlust, Blockaden, Reinigungsarbeiten und lange Stillstandszeiten können die höchste Belastung oder Chemikalienexposition verursachen, auch wenn diese Zustände nicht zum Standardzyklus gehören.
Ein praxisorientierter Qualifizierungsweg
Konzeptionelle Roboter-Gummiteile sollten eine sehr spezifische Frage beantworten können, z. B. ob die richtige Kraft am Greifpunkt des Objekts erreicht wird oder ob nach dem Abdichten Undichtigkeiten auftreten. Für Serienmuster müssen die Kavität, die Materialzusammensetzung und der Herstellungsprozess bekannt sein. Diese werden dann im normalen Betrieb und während der Reinigung getestet.
Die Testergebnisse können, falls sie nicht während des Testzeitraums durchgeführt wurden, auch in Form von Zeitraffer-Videos erfasst werden. Vakuumtests sind eine der besten Methoden, um Dichtungsleckagen zu ermitteln und gleichzeitig als Referenzwert zu dienen. Weitere Aspekte wie die Einpresskraft einer Dichtung in einem bestimmten Schritt sowie die Reaktionszeit lassen sich per Video bestimmen und überprüfen. Temperaturänderungen und Vibrationsniveaus können zudem auf eine Degradation der Dichtung hinweisen, lange bevor diese mit bloßem Auge erkennbar ist. Nach der Demontage sollten die Dichtflächen und Bereiche mit der stärksten Verformung untersucht werden.
Gummidichtungen für Automatisierungssysteme dienen einem zweiten Zweck – der Integration. Diese geklebten Träger oder geformten Positionierungselemente erleichtern das Greifen durch Roboterarme, jedoch erfordert das Hinzufügen einer neuen Kontaktfläche eine Überprüfung der Verklebung und des Spielraums. Die Produktionszelle und das Bauteil müssen gleichzeitig freigegeben werden.
Die Bestandsplanung und -prognose sollte die Mengen für Prototypen, Produktionshochlauf und Serienfertigung klar definieren. Ein Werkzeug mit hoher Kavitätenzahl kann bei großen Stückzahlen die Umrechnungskosten senken, jedoch zusätzliche Auswucht- und Prüfarbeiten verursachen, die für die frühen, sich entwickelnden Entwürfe möglicherweise nicht notwendig sind. Die Werkzeugpolitik sollte die tatsächliche Auftragshistorie der Kunden widerspiegeln.
Wartungsteams sind weitere Endkunden von Bauteilen. Der Austauschprozess für eine kundenspezifische Manschette oder einen Stoßfänger muss ebenso klar definiert sein wie die korrekte Ausrichtung und die zu prüfenden Merkmale. Wenn eine Bauteilversion am selben Einsatzort wie mehrere andere verwendet werden kann, darf das Kennzeichnungssystem nicht zulassen, dass eine falsche Härte oder Geometrie in die Maschine gelangt.
Bei der Konstruktion spielen auch Faktoren der Lieferkettenkontinuität eine Rolle. Die Zulassung des Compound-Lieferanten, die Haltbarkeit des Compounds, die Eigentumsverhältnisse der Werkzeuge und die Ersatzteilstrategie müssen unbedingt berücksichtigt werden. Ist der Produktionsprozess eines Bauteils sehr komplex und nicht dokumentiert, besteht eine hohe Wahrscheinlichkeit, dass dieses Bauteil allein längere Ausfallzeiten verursacht als die zuvor angefallenen Ausfallzeiten durch Ersatzteile.
Abschließend sollten die Kosten auf Maschinenebene geprüft werden. Der Wegfall von Vorrichtungen, Werkzeugwechseln, manueller Montage usw. sowie die Reduzierung des Aufwands für Sensoren und Wartung müssen in die Kalkulation einfließen. Ein Teil, für das lediglich ein Aufdruck benötigt wird, bietet einem Produktionsbetrieb nicht genügend Mehrwert, um vom Standardteil umzusteigen. Ein kundenspezifisches Teil ist jedoch nur dann lohnenswert, wenn seine Mehrkosten im Vergleich zu einem Standardteil geringer sind als der durch den Wegfall des teureren Standardteils erzielte Gewinn.
Wenn Sie einen Dienstleister wie Yida mit der Herstellung kundenspezifischer Gummiteile beauftragen, sollten Sie auch Angaben zum Zellenlayout, zur Bauteilfunktion, zum Medium, zum Zyklusablauf, zur Belastung, zur Temperatur, zum Reinigungsverfahren, zur Verpackung und zur geplanten Jahreskapazität bereithalten. Diese Informationen ermöglichen es, die Anforderungen an kundenspezifische Gummikomponenten in ein formbares und unter anderem testbares Teil umzusetzen, ohne jedes Mal von vorne beginnen zu müssen.



