
Wie KI-gestützte Bildverarbeitung die Qualität von Gummidichtungen verbessert und Defekte reduziert
Was Kameras, Beleuchtung und geschulte Inspektionsmitarbeiter an einer Gummiformanlage steuern können – und was nicht.
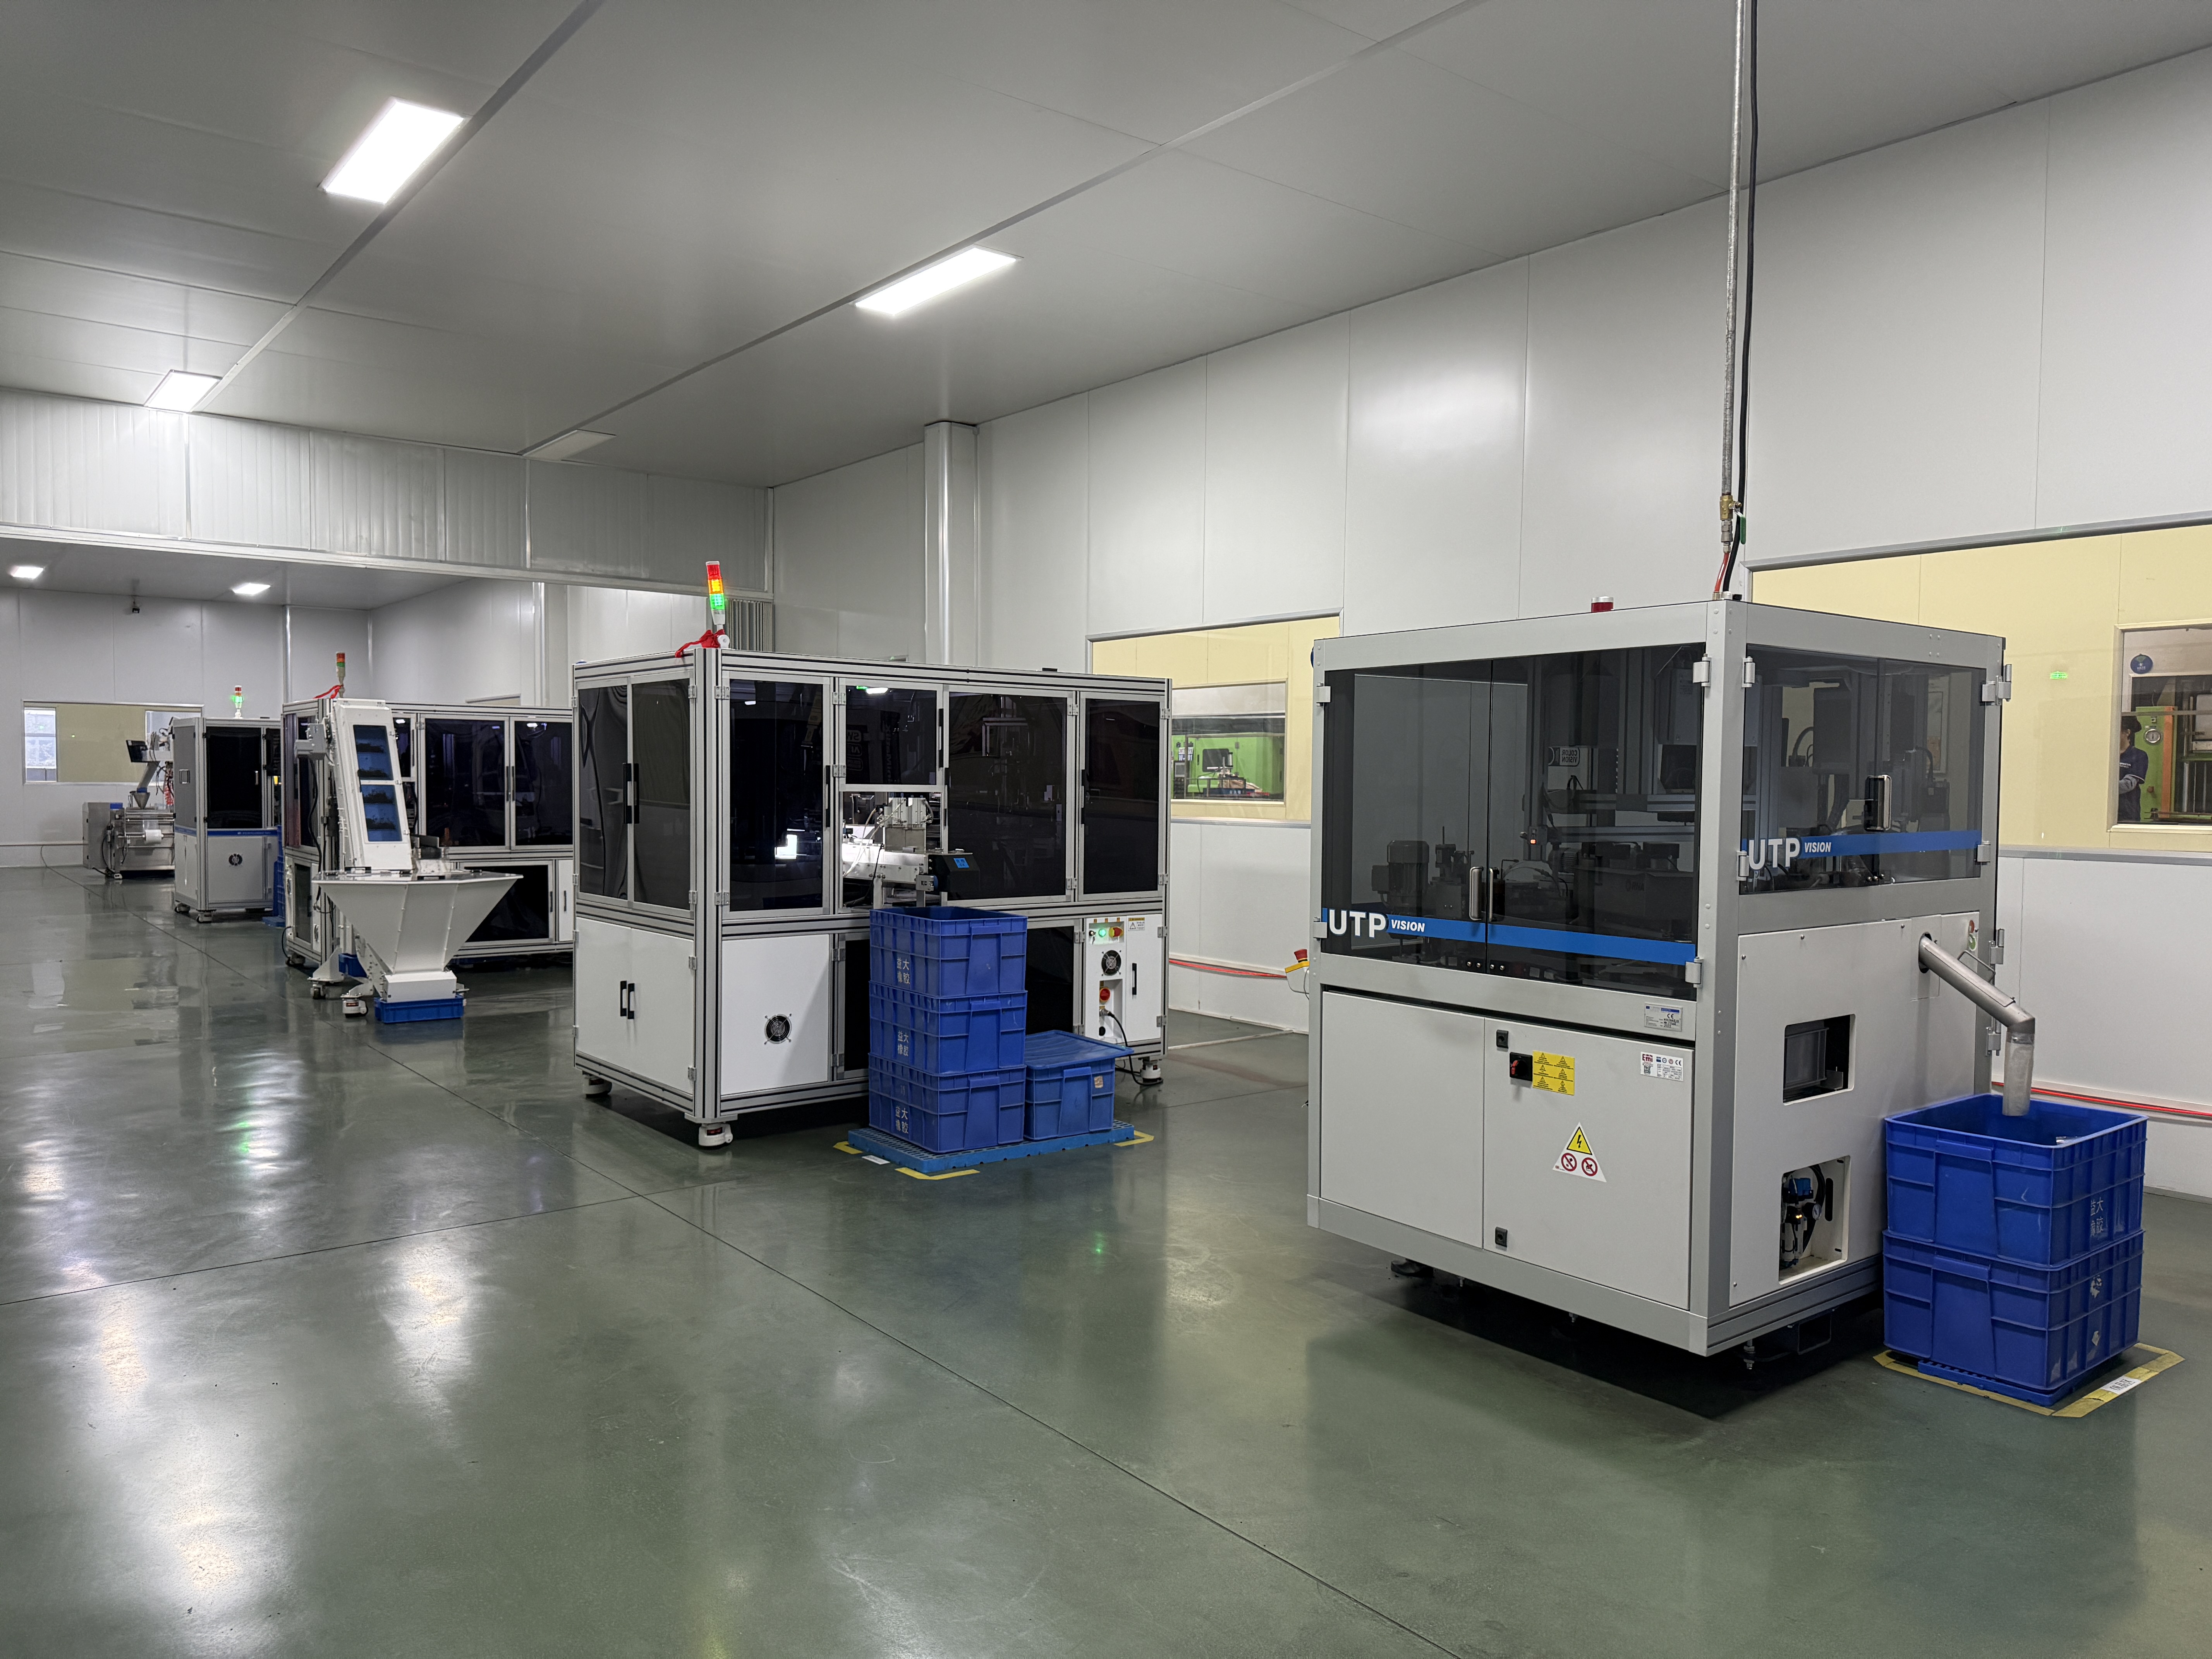
Visuelle Akzeptanz wird immer messbarer
Die Oberflächenprüfung ist ein traditioneller Bestandteil der Gummiproduktion, doch die Einhaltung der Normen wird mit rein manuellen Kontrollen zunehmend schwieriger. Die Norm ISO 3601-3 beschreibt und kategorisiert Oberflächenfehler an O-Ringen und legt die Grenzwerte für deren maximale Größe fest; das Dokument wird derzeit systematisch aktualisiert. Tatsächlich werden Deep-Learning-Methoden, die Anbieter industrieller Bildverarbeitungssysteme in der Vergangenheit in Demonstrationen vorgestellt haben, nun für die automatisierte Produktionsprüfung eingesetzt – und dies ist nur eine von vielen aktuellen Entwicklungen.
Zwischen diesen beiden Ereignissen lässt sich ein Zusammenhang erkennen.
Heutzutage bestehen Dichtungssysteme aus mehr Kavitäten, es gibt mehr Produktvarianten und die Lieferzeiten sind kürzer. Ein gut geschulter Prüfer erkennt sofort einen Riss an der Kante; bei kleinen Graten, dunklen Verunreinigungen oder oberflächlichen Formmarkierungen kann das Erscheinungsbild jedoch völlig anders sein, je nach Lichtverhältnissen oder der Bedienung durch eine neue Person. Daher ist in diesem Fall die Konsistenz der Ergebnisse entscheidend.
Die KI-gestützte Bildverarbeitung ist hier hilfreich, da sie jedes vorgelegte Teil anhand derselben Entscheidungslogik vergleichen und das Ergebnis speichern kann. Sie legt jedoch nicht den Akzeptanzstandard fest. Die Entwicklungs- und Qualitätssicherungsteams müssen weiterhin entscheiden, welche Dichtungsfehler relevant sind, wie groß sie sein dürfen und wo sie zulässig sind.
Die Kamera muss die Funktionsfläche erfassen.
Eine Gummidichtung ist keine flache Metallscheibe. Sie biegt sich, rollt sich, hängt durch und reflektiert Licht ungleichmäßig. Schwarze Verbindungen können schwarze Verunreinigungen verdecken. Silikon kann je nach Blickwinkel durchscheinend oder undurchsichtig erscheinen. Trennlinien erzeugen Schatten, die Rissen ähneln, und selbst harmlose Verformungen beim Umgang können die Kontur von Bild zu Bild verändern.
Deshalb beginnt die Prüfung von Gummidichtungen mit der richtigen Präsentation und Beleuchtung, nicht mit der Software. Das Bauteil muss möglicherweise gedreht, durch eine Glasschiene geführt oder von oben und von der Seite betrachtet werden. Diffuses Licht reduziert Blendeffekte; Gegenlicht erleichtert die Messung des Außenprofils. Eine kleine Änderung des Kamerawinkels kann einen Schnitt sichtbar machen, der in der Draufsicht nicht erkennbar ist.
Bei einem instabilen Bild ist auch das Modell instabil. Um Kameraauflösung, Objektivwahl, Arbeitsabstand, Belichtungszeit und Wiederholgenauigkeit der Vorrichtung in eine Prüfkonfiguration zu integrieren, empfiehlt sich die Verwendung einer detaillierten Checkliste. Das System benötigt zudem eine ausreichende Pixelanzahl über dem kleinsten aussortierbaren Defekt. Andernfalls wird die Erkennung von Siegelfehlern zu einem als Automatisierung getarnten Ratespiel.
Welche Mängel können festgestellt werden?
Typische Prüfziele sind übermäßiger Blitz, unvollständige Belichtung, Schnitte, Risse, Spalten, eingeschlossene Partikel, Blasen, Brandspuren, beschädigte Ränder und verzerrte Profile. Bei montierten Produkten kann die Kamera auch prüfen, ob ein O-Ring vorhanden, korrekt eingesetzt oder in der richtigen Farbe geliefert wurde. Jedes Prüfziel erfordert eine eigene Bildansicht und eine eigene Abnahmeregel.
Manche Defekte an Gummidichtungen sind rein kosmetischer Natur; andere führen zu direkten Leckagen. Eine Markierung auf einer nicht funktionellen Fläche kann akzeptabel sein, dieselbe Markierung jedoch auf einer Dichtlippe nicht. Die automatisierte Sichtprüfung sollte daher zonenbasiert erfolgen. Kritische Oberflächen können strengeren Kriterien unterliegen als Verpackungskontaktflächen oder nicht dichtende Kanten.
Maßprüfungen sind möglich, wenn die Kontur sichtbar ist und die Abbildungsgeometrie kontrolliert wird. Gängige Prüfpunkte sind Außendurchmesser, Bohrungsposition, Profilbreite und Grathöhe. Weiche Teile können sich jedoch bewegen, daher sollte eine optische Messung nicht automatisch ein kalibriertes Messgerät oder eine zeichnungsbasierte Maßprüfung ersetzen.
Warum KI flexible Teile besser handhabt als starre Regeln
Die herkömmliche Sichtprüfung basiert stark auf Schwellenwerten, Kanten und festen Mustern. Sie funktioniert gut, solange einwandfreie Teile nahezu identisch aussehen. Gummi ist weniger kooperativ. Zwei akzeptable Dichtungen können unterschiedlich auf dem Förderband liegen, eine leicht unterschiedliche Textur aufweisen oder unschädliche Abweichungen durch Formgebung und Beschnitt aufweisen.
Ein KI-Modell kann mit Beispielen trainiert werden, die diese normale Variation repräsentieren. Je nach Aufgabe kann das Modell ein ganzes Bauteil klassifizieren, einen bekannten Defekt lokalisieren oder eine Anomalie erkennen, die nicht der Norm entspricht. Geeignete Trainingsbilder sollten verschiedene Hohlräume, Chargen, Ausrichtungen und normale Farbabweichungen aufweisen. Fehlerbilder sollten die Fehlermodi abdecken, die die Linie erfassen soll.
Cognex beschreibt dieses Problem anhand seiner Anwendung für flüssig-spritzgegossene Silikondichtungen für Smartphones. Wasserdichte Dichtungen sind schmal, flexibel und vor einem komplexen Hintergrund schwer zu erkennen. In ihrem Beispiel werden mehrere Kameras für eine vollständige 360-Grad-Ansicht verwendet. Das Fehlererkennungstool wird sowohl auf einwandfreie Bereiche als auch auf Fremdkörper, Pressfehler, überschüssigen Klebstoff und andere Defekte trainiert. Der entscheidende Vorteil besteht nicht darin, dass das Modell einen imaginären Defekt erkennt. Es lernt vielmehr, die natürlichen Abweichungen einwandfreier Dichtungen zu akzeptieren und gleichzeitig Änderungen mit funktionellen Auswirkungen abzulehnen.
Zwei veröffentlichte Anwendungen verdeutlichen den Unterschied
Eine zweite Anwendung von Cognex befasst sich mit flexiblen Dichtungen, die in Chemikalienschutzmasken und Atemschutzgeräten verwendet werden. Die Dichtungen können sich beim Erreichen der Kamera verformen oder durchhängen, sodass sich ihre scheinbare Form verändert, selbst wenn das Bauteil funktionsfähig ist. Der veröffentlichte Ansatz trainiert die Funktion anhand des Bereichs akzeptabler Erscheinungsformen und identifiziert anschließend Anomalien außerhalb dieses Bereichs. Dies ist ein praktisches Beispiel für den Einsatz von KI-gestützter Bildverarbeitung, wo starre Schablonen an ihre Grenzen stoßen.
Die Anwendungsbeispiele von KEYENCE im Automobilbereich sind vielfältig. Mithilfe von Mehrfarbenbeleuchtung lassen sich kleinste Verunreinigungen an Gummibuchsen sichtbar machen und leichte Farbunterschiede von O-Ringen oder Dichtungen verschiedener Hersteller erkennen. Darüber hinaus gibt es eine Anwendung, die die korrekte Positionierung von O-Ringen während des Montageprozesses überprüft. Diese Beispiele veranschaulichen, wie sich drei Aufgaben, die oft als eine einzige betrachtet werden, leicht unterscheiden lassen: die Oberflächenprüfung, die Sortierung nach Material oder Farbe und die Überprüfung der korrekten Montage.
Keines der Beispiele legt nahe, dass eine einzige Kamera alle Probleme löst. Die Qualität von Gummidichtungen verbessert sich, wenn die Prüfstation auf einen definierten Defekt, eine kontrollierte Sicht und eine entsprechende Maßnahme nach einem Fehler ausgelegt ist. Diese Maßnahme kann die Ausschussware, eine Überprüfung durch den Bediener, die Isolierung von Hohlräumen oder eine Prozessanpassung sein.
Zykluszeit und Fehlausschüsse sind genauso wichtig wie Genauigkeit.
Bei einem Laborversuch können zwischen den Aufnahmen Pausen eingelegt werden. An einer Spritzgießlinie ist dies nicht möglich. Bei einer Produktionsgeschwindigkeit von 60 Teilen pro Minute muss die gesamte Entscheidungsfindung – Bildaufnahme, -verarbeitung, Kommunikation und Ausschusszeitpunkt – in etwa einer Sekunde erfolgen. Mehrere Aufnahmen reduzieren die verfügbare Zeit zusätzlich, sofern die Kameras nicht parallel arbeiten.
Qualitätsteams sollten zwei Fehlertypen erfassen. Eine fälschliche Annahme lässt ein fehlerhaftes Teil weiterlaufen; eine fälschliche Ablehnung führt zum Aussortieren eines einwandfreien Teils und verursacht zusätzliche Kosten. Die Abwägung hängt vom Risiko ab. Eine sicherheitsrelevante Versiegelung kann eine intensivere manuelle Prüfung rechtfertigen als eine unkritische Staubschutzabdeckung. Die Angabe lediglich einer Gesamtgenauigkeit in Prozent verschleiert diesen Zielkonflikt.
Ein sinnvoller Qualifizierungslauf dokumentiert die Ergebnisse nach Fehlertyp, Kavität, Charge und Teilefarbe. Schwierige Muster sollten für spätere Prüfungen aufbewahrt werden. Nach einer Werkzeugreparatur, einer Änderung der Beleuchtung oder einer neuen Compoundfarbe muss das Modell vor Wiederaufnahme der regulären Produktion überprüft werden. Dadurch wird die Prüfung von Gummidichtungen zu einem kontrollierten Prozess anstatt einer einmaligen Softwareeinrichtung.
Sicht kann Material- und Leistungstests nicht ersetzen
Eine Kamera erfasst die Oberfläche. Sie kann jedoch nicht bestätigen, dass es sich bei schwarzem Gummi um NBR und nicht um EPDM handelt, die Härte messen, die Zugfestigkeit nachweisen oder den Druckverformungsrest vorhersagen. Selbst ein perfektes Bild kann zum falschen Material gehören. KI-gestützte Bildverarbeitung muss daher neben Materialidentifizierung, Maßkontrolle und Labortests eingesetzt werden.
Die gleiche Vorsicht gilt für innere Defekte. Hohlräume oder mangelhafte Verbindungen unterhalb der Oberfläche können zerstörende Schnittverfahren, Röntgen- oder Ultraschallprüfungen oder Funktionstests erforderlich machen. Die optische Erkennung von Dichtungsfehlern ist am effektivsten, wenn der Fehler eine sichtbare Oberfläche erreicht oder das Bauteilprofil verändert.
Der Inspektionsplan sollte festlegen, welche Risiken durch automatisierte Sichtprüfung und welche anderweitig abgedeckt werden. Klare Abgrenzungen verhindern, dass ein positives Kameraergebnis als Beweis für die vollständige Produktkonformität gewertet wird.
Erstellung eines überprüfbaren Inspektionsplans
Vor Beginn der Schulung sollte ein Fehlerkatalog erstellt werden. Dieser sollte Fotos, Fehlerbezeichnungen, Position, Größenangabe, Schweregrad und weitere Maßnahmen enthalten. Die Grenzwerte sind gegebenenfalls mit der Zeichnung, dem Kundenmuster oder ISO 3601-3 zu verknüpfen. Grenzfälle sollten gesondert geprüft und nicht einfach in den Ordner mit den einwandfreien Teilen aufgenommen werden.
Auch die Datenspeicherung ist wichtig. Speichern Sie nach Möglichkeit das Ergebnis, die Zeit, den Produktcode, die Charge und die Kavität. Ein plötzliches Auftreten von Gratbildung an einer Kavität oder eine Verunreinigung nach einem Materialwechsel ist aussagekräftiger als die monatliche Ausschussquote. Die Bildaufzeichnung kann die Produktionsmitarbeiter direkt zur Fehlerquelle führen.
Abschließend sollte die Station anhand realer Linienmuster überprüft werden. Saubere Laborbilder reichen nicht aus. Staub auf der Linse, Vibrationen, Ölnebel, Umgebungslicht und Teileüberlappungen können die Leistung beeinträchtigen. Die Qualität der Gummidichtung hängt von der Instandhaltung der gesamten Prüfzelle ab, nicht nur vom trainierten Modell.
Wie Yida ein zukunftsorientiertes Qualitätsprogramm unterstützen kann
Dalian Yida Precision Rubber Products Co., Ltd. liefert O-Ringe, Dichtungen und kundenspezifische Formteile aus Gummi für Industriekunden. Bei Projekten mit KI-gestützter Bildverarbeitung oder anderen automatisierten Prüfverfahren erstellt Yida die Produktions- und Prüfanforderungen anhand von Kundenzeichnungen, freigegebenen Mustern und Fehlertoleranzen.
Nützliche Informationen umfassen die kritischen Dichtflächen, die Größe von Ausschussfehlern, kosmetische Bereiche, Material und Farbe, die Kavitätenkennzeichnung, die Verpackungsausrichtung und die erforderliche Rückverfolgbarkeit. Stichproben aus verschiedenen Kavitäten und normalen Chargen können helfen, die zulässige Abweichung eines Inspektionssystems zu definieren.
Yida betrachtet Kameraaufnahmen nicht als Ersatz für Material- und Maßkontrolle. Ziel ist es, klare visuelle Kriterien mit der Bestätigung der Materialzusammensetzung, Messungen und Chargenprüfung zu kombinieren. Senden Sie uns Ihre Anwendungszeichnung, Qualitätsstandards, die gewünschte Menge und Ihre Prüfanforderungen für eine praktische Prüfung und ein Angebot.



