
Intelligente Fertigung verändert die Qualitätskontrolle für Formgummiteile
Schleife, die Signalverarbeitung, Kameraentscheidungen, Labormessungen und die Leistung des fertigen Bauteils verbindet
Das Bildverarbeitungssystem wies einen Grat in der Kavität zurück. Die Pressprotokolle zeigten, dass der Druckabfall drei Zyklen zuvor stattgefunden hatte, doch Bild, Prozessablauf und Materialcharge waren in separaten Datenbanken gespeichert. Die Anlage verfügte zwar an jedem Standort über Automatisierung, aber es gab dennoch keine zuverlässige Methode, den Hergang zu rekonstruieren.
Wenn die Gummiherstellung durch die Verknüpfung dieser Daten intelligenter wird und sie so nutzbar macht, ändert sich die Qualitätskontrolle des Produkts. Eine höhere Anzahl von Sensoren führt nicht zwangsläufig zu besseren Entscheidungen. Daten bleiben Daten. Damit Bediener sie nutzen können, benötigen die Daten eine Teileidentifikation, einen Zeitbezug, einen validierten Grenzwert und eine entsprechende Reaktion.
Die alte Inspektions-Momentaufnahme
Früher erfolgte die Qualitätsprüfung von Formgummiprodukten manuell anhand von Sichtprüfungen, Maßkontrollen und abschließenden Materialanalysen. Obwohl diese Verfahren nach wie vor weit verbreitet und geschätzt sind, besteht ein großer Nachteil darin, dass Probleme erst nach mehreren Produktionszyklen entdeckt werden. Sie liefern lediglich wenige Informationen über die Ursachen.
Integrierte Systeme können Kavität, Zyklus, Compound-Charge, Aushärtungsbedingungen, Prüfergebnis und Verpackungscharge miteinander verknüpfen. Diese Informationen unterstützen die Fehlersicherung und helfen Ingenieuren, Prozesssignale zu erkennen, die auf einen Defekt hinweisen.
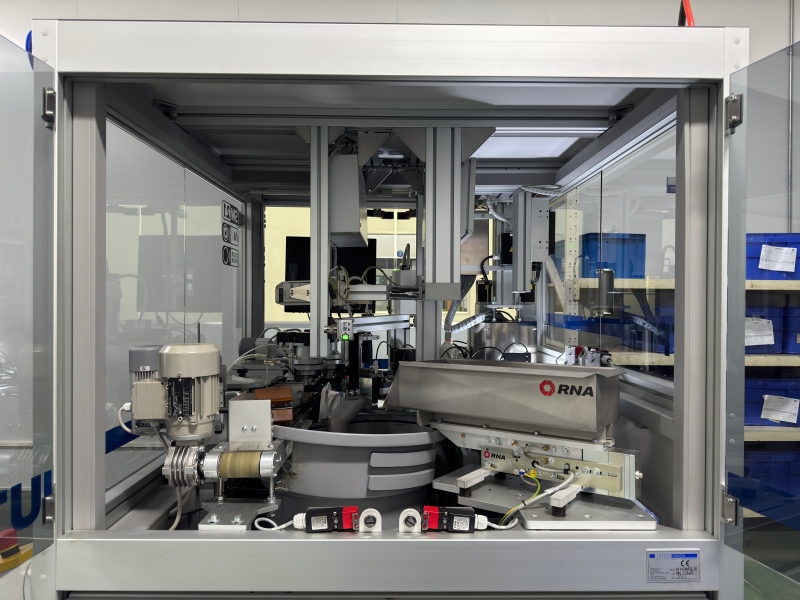
Eine Kamera erzeugt ein Messsystem
Die automatisierte Gummiprüfung ermöglicht die Kontrolle von Vorhandensein, Position, Abmessungen, Grat und sichtbaren Oberflächenfehlern in Produktionsgeschwindigkeit. Weiche, schwarze Teile, reflektierende Formoberflächen und variable Ausrichtung erschweren die Bildgebung. Beleuchtung, Präsentation und Fehlermuster sind Bestandteil der Messmethode.
Ein anhand von Referenzprodukten trainiertes Modell erkennt möglicherweise seltene Risse oder Verunreinigungen nicht. Die Validierung sollte bekannte, einwandfreie und fehlerhafte Proben hinsichtlich Kavitäten, Farben, Oberflächenbeschaffenheit und Geräteeinstellungen prüfen. Falsch-akzeptierte und falsch-ausgeschiedene Teile benötigen separate Grenzwerte.
NIST baut eine Testumgebung auf
Die Collaborative Robotic Operations Workcell des NIST nutzt Roboter, Förderbänder, Kameras, Sensoren und Datenlogger, um die KI-gestützte Fertigungsüberwachung zu untersuchen. Die Plattform dient der Erforschung der Anomalieerkennung und der Vermeidung von Prozessfehlern in einem mehrstufigen Produktionsprozess. [1]
CROW markiert und reinigt Glaswerkstücke, anstatt Gummi zu formen, und liefert daher keinen Nachweis für das Ergebnis einer Gummiprüfung. Sein Wert liegt im Systemmodell: Produktion, Prüfung, Handhabung und Datenaustausch werden gemeinsam bewertet, bevor eine KI-Entscheidung als verlässlich gilt.
Ein aktueller Fertigungsfall
Eine Erfolgsgeschichte des NIST MEP aus dem Jahr 2026 beschreibt, wie CJB Industries eine Echtzeit-Datensoftware und ein neues Qualitätsmanagementsystem implementierte. Laut NIST sanken die Kosten für Fehler um 51 Prozent, und die Produktionskapazität stieg um 20 Prozent. [2]
CJB ist ein Chemiehersteller, kein Gummiverarbeiter, und seine Zahlen sollten nicht als Referenzwerte für andere Werke herangezogen werden. Der Fall verdeutlicht, dass Daten aus der Gummiherstellung die Qualitätssicherung nur dann unterstützen können, wenn Datenerfassung, Visualisierung, Arbeitsabläufe und die Nutzung durch das Personal Hand in Hand gehen.
Prozesssignale benötigen eine Produktbedeutung
Kavitätsdruck, Formtemperatur, Aushärtezeit und Einspritzposition können mit unvollständigen Füllungen, Lufteinschlüssen oder Maßänderungen korrelieren. Die Korrelation muss für das jeweilige Werkzeug und die jeweilige Mischung ermittelt werden. Ein von einer anderen Form übernommener Grenzwert kann zwar fälschlicherweise als relevant angesehene Warnmeldungen auslösen.
Die digitale Qualitätskontrolle für Gummi sollte Rohdaten oder geeignet zusammengefasste Signale lange genug für die Untersuchung speichern. Das Datenmodell sollte Einheiten, Sensorkalibrierung, Abtastrate, Rezepturänderungen und Zeitsynchronisation beibehalten.
Der digitale Faden erreicht die Inspektion
Das Smart Manufacturing Systems Test Bed des NIST verknüpft Konstruktions-, Fertigungs-, Inspektions- und Verifizierungsdaten über einen digitalen Faden. Die Einrichtung ist eine Forschungsumgebung, deren Architektur keinen bestimmten kommerziellen Software-Stack vorschreibt. [3]
Bei der Qualitätskontrolle von Formgummiprodukten besteht das vergleichbare Ziel in einer nachvollziehbaren Beziehung zwischen Zeichnungsmerkmal, Prozessquelle, Messmethode und Abnahmeentscheidung. Ändert sich die Zeichnung, müssen das entsprechende Prüfprogramm und die Grenzwerte angepasst werden.
Die menschliche Überprüfung hat weiterhin eine definierte Rolle
Die Bediener bemerken Verunreinigungen, ungewöhnliches Freigabeverhalten und Geräusche, die im Sensormodell möglicherweise nicht vorhanden sind. Ein intelligentes System sollte diese Beobachtungen im Kontext von Charge und Zyklus erfassen. Es sollte außerdem anzeigen, warum ein Teil zurückgewiesen wurde und wie eine Überprüfung beantragt werden kann.
Die automatisierte Gummiprüfung erfordert einen kontrollierten Eingriffsprozess. Bei der manuellen Abnahme sollten Bild, Fehlerkategorie, Entscheidungsinstanz und weitere Vorgehensweise dokumentiert werden. Andernfalls sind die für das zukünftige Modelltraining verwendeten Daten unzuverlässig.
Qualitätsschleife validieren
Beginnen Sie mit einem kostspieligen oder sicherheitsrelevanten Fehlermodus. Definieren Sie den Defekt und seine funktionellen Folgen, sammeln Sie repräsentative Stichproben, validieren Sie die Messung, verbinden Sie die Prozesssignale und testen Sie den Reaktionsplan in einem kontrollierten Versuch.
Die ausgewählten Ergebnisse sind durch Labortests und Prüfungen an fertigen Bauteilen zu bestätigen. Eine Kamera kann zwar die Position der Schweißnaht erfassen, aber keine Dichtheitsprüfung durchführen. Ein Prozessmodell kann das Aushärtungsverhalten vorhersagen, aber die erforderlichen Alterungs-, Kompressions- und Haftungsprüfungen nicht ersetzen.
Eine zweite Überprüfung der Herstellung von intelligentem Gummi sollte Datenausfälle selbst testen. Fehlende Zeitstempel, eine ausgetauschte Kamera, Sensorabweichungen oder Netzwerkausfälle erfordern sichere Reaktionsmöglichkeiten. Die Produktion sollte nicht unbegrenzt fortgesetzt werden, basierend auf der unbestätigten Annahme, dass das Qualitätssicherungssystem die Vorgänge überwacht.
Die Modellwartung ist Bestandteil des Kontrollplans. Änderungen der Beleuchtung, der Linse, der Teilefarbe, der Formoberfläche oder der Fehlerhäufigkeit können die Prüfgenauigkeit beeinträchtigen. Auslöser für die erneute Validierung und zurückbehaltene Prüfmuster sollten vor der Systemfreigabe vereinbart werden.
Cybersicherheit und Zugriffskontrolle beeinflussen auch die Vertrauenswürdigkeit von Datensätzen. Rezeptgrenzen, Prüfschwellenwerte und Freigabeprotokolle sollten autorisierte Änderungen dokumentieren. Backups müssen einem Wiederherstellungstest unterzogen werden, damit ein Datenausfall die für die Versandfreigabe erforderlichen Nachweise nicht löscht.
Yida kann die digitale Qualitätskontrolle für Gummiprodukte erörtern, sobald der Kunde kritische Defekte, Akzeptanzgrenzen, Rückverfolgbarkeitstiefe und Funktionsrisiken definiert hat. Diese Vorgaben helfen, Fertigungsdaten für Gummiprodukte mit Entscheidungen zu verknüpfen, die das gelieferte Formteil schützen.



