
Warum integrierte Gummikomponenten in einigen Anwendungen mehrteilige Baugruppen ersetzen
Ein Entscheidungsprotokoll für die Kombination von Dichtungsträgern, Begrenzern und Positionierungselementen, ohne ein schwierigeres Versagen zu verursachen
Die ursprüngliche Baugruppe bestand aus einem losen O-Ring, einer gefrästen Nut, einer Unterlegscheibe, zwei Positionierstiften und einer Arbeitsanweisung, die dem Bediener die Stelle mitteilte, an der die Dichtung austreten konnte. Der überarbeitete Entwurf ersetzte diese Anordnung durch einen Träger und eine angeformte Dichtkante. Die Zeichnung wurde dadurch komplexer, die Station selbst jedoch einfacher.
Dieser Trend erklärt den zunehmenden Einsatz integrierter Gummikomponenten. Ziel ist nicht die geringste Teileanzahl auf dem Papier, sondern die gezielte Platzierung von flexiblem Material, stabiler Stützstruktur und Positionierungselementen, um bekannte Montage- oder Leistungsprobleme zu vermeiden.
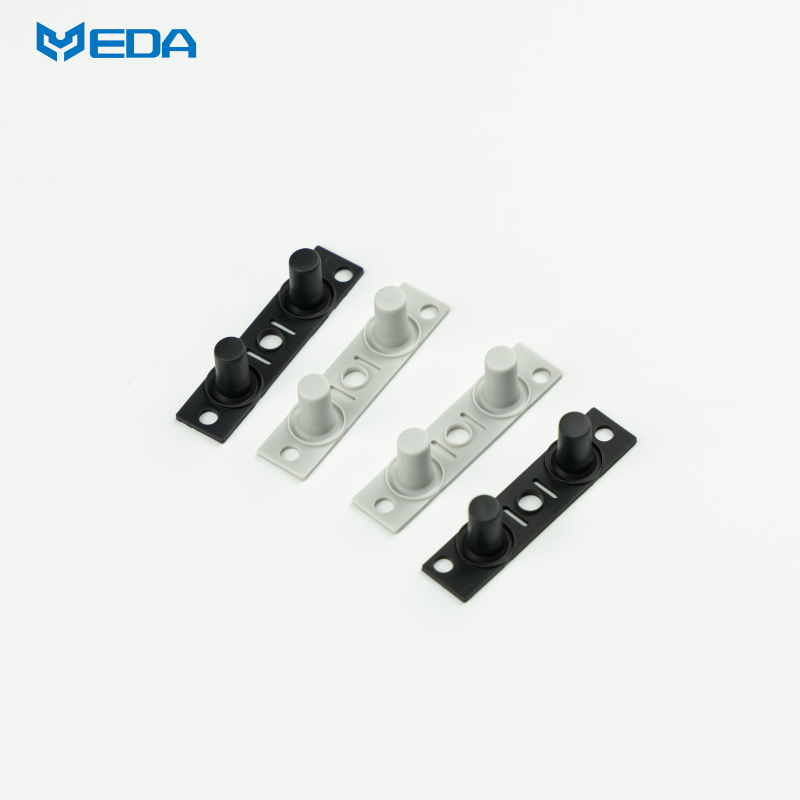
Argumente für die Kombination von Teilen
Lose Dichtungen erfordern separate Beschaffung, Lagerhaltung, Zählung und Lieferung. Bei der Montage können sie versehentlich weggelassen, doppelt gelegt, verdreht oder durchgeschnitten werden.
Mithilfe eines Trägers wird beispielsweise das Dichtungselement in seiner gewünschten Form gehalten, und es werden Bolzenlöcher oder optische Merkmale angebracht, die eine leichtere Überprüfung der Montage ermöglichen.
Eine einteilige Dichtungslösung kann zudem die Nutbearbeitung an den Gegenstücken überflüssig machen. Dieser Vorteil stellt sich jedoch nur dann ein, wenn die Kombination aus dem neuen Träger und der Verbindung keine Toleranzabweichungen oder einen höheren Prüfaufwand verursacht. Daher muss die Konsolidierung die Komplexität in den Fertigungsprozess verlagern, der die besten Chancen bietet, diese Komplexität zu beherrschen. So werden höhere Ausschussraten vermieden und die Prozessausbeute tatsächlich verbessert.
Eine veröffentlichte Gehäuse-Neugestaltung
Parker nennt als Beispiel ein Gehäuse für die Steuerung und Regelung von Luft- und Raumfahrtsystemen, in dem zuvor ein O-Ring verbaut war. Probleme bei der Dichtigkeitsprüfung führten zu wiederholten Kontrollen der Oberflächenbeschaffenheit und des Einbaus des O-Rings.
Als Alternative zur bestehenden Lösung präsentierte der Lieferant eine Neuentwicklung: ein geschlossenes, einteiliges Umspritzteil mit Gask-O-Seal-Technologie. Laut Herstellerangaben konnten Montagezeit und Zeitaufwand für die Fehlerbehebung deutlich reduziert werden. Weitere Vorteile sind einfachere Nutenanforderungen, weniger Leckstellen, ein geringeres Fremdkörperrisiko und die erleichterte Fettentfernung bei der Montage.
Leider dient diese öffentlich bekannte Geschichte über den erfolgreichen Einsatz einer Kombination verschiedener Gummikomponenten zu Dichtungszwecken nicht als Beweis dafür, dass alle losen Dichtungen mit einer Platte verklebt werden müssen.
Man könnte annehmen, dass die ursprünglichen Fehler, die Gehäusekonfiguration und der Reinigungsdruck genau die Faktoren waren, warum die Integration für diese spezielle Konstruktion von Vorteil war.
Wohin sich die Komplexität verlagert
Das Umspritzen von Gummi bietet zahlreiche Möglichkeiten, die bei einer losen Abdichtung nicht erforderlich wären. Es muss sichergestellt werden, dass ein Einsatz aus starren Kunststoffen oder Metallen nicht nur sauber und formstabil, sondern auch korrekt in der Form positioniert ist. Der Formprozess muss so gestaltet sein, dass der Gummi alle vorgesehenen Kanten erreicht und keine Verunreinigungen hinterlässt. Zudem muss der Prozess die Klebeflächen vor Verunreinigungen und Beschädigungen durch Trennmittel, Öl oder Hände schützen.
Auch ein Träger aus Metall oder Kunststoff trägt zur Toleranzkette der Dichtung bei. Ebenheit, die Genauigkeit der Lochpositionierung und die unterschiedliche Wärmeausdehnung können zu Veränderungen des Kompressionsgrades entlang des Dichtungsbereichs führen. Selbst wenn ein Träger eine einfache Montage ermöglicht, kann er – beispielsweise durch Verbiegung des Flansches zwischen den Befestigungselementen – eine Ecke mit geringer Kompression verursachen.
Bonding ist eine geplante Schnittstelle
Die Verbindung von Gummi und Metall kann Oberflächenvorbereitung, Grundierung oder Klebstoff, Formpressung, Aushärtung und Nachhärtung umfassen. Jeder Schritt erfordert Grenzwerte und Rückverfolgbarkeit. Das Ergebnis eines Zugversuchs an einem einzelnen Prüfkörper lässt nicht automatisch auf eine dünne Kante in der Nähe eines Lochs am fertigen Träger schließen.
ASTM D429 enthält mehrere Methoden zum Vergleich der Haftung von Gummi auf starren Untergründen. Die anzuwendende Methode hängt von der Probenform und der Belastung ab. Sie ermöglicht den Vergleich von Mischungen und Prozessen, jedoch können am fertigen Bauteil Schäl-, Scher-, Flüssigkeits-, Temperaturwechsel- und lokale Spannungsbeanspruchungen auftreten, die durch die Standardprobe nicht simuliert werden. [3]
Integration kann die Fehlervermeidung verbessern
Das Material von Parker Integral Seal erklärt, dass ein starrer Träger geformte Dichtungselemente, mehrere Anschlüsse und eine sichtbare Installation ermöglichen kann. Der Lieferant weist außerdem darauf hin, dass die Auswahl von Träger und Elastomer von Medium, Temperatur, Druck und Bewegungsgeschichte abhängt. [2]
Bei der Sichtprüfung in einer Fertigungslinie lassen sich metallische Konturen oder Führungsnuten leichter erkennen als ein dunkler, flexibler Ring in einer Vertiefung. Befestigungselemente an den Schrauben sorgen dafür, dass die Dichtung während des Transports sicher befestigt bleibt. Hierbei handelt es sich um Montagekontrollen, nicht um Materialeigenschaften.
Integration kann auch die Wartungsfreundlichkeit verringern
Ein Techniker kann einen Standardring austauschen, ohne den gesamten Träger entsorgen zu müssen. Bei einem integrierten Bauteil kann nach einem kleinen Dichtungsdefekt der Austausch der kompletten Einheit erforderlich sein. Die Entscheidung sollte die Zugänglichkeit vor Ort, die Diagnosemethode, die Ersatzteilversorgung und die Möglichkeit der sicheren Wiederverwendung des Trägers berücksichtigen.
Das gleiche Problem tritt auch in der Fertigung auf. Wenn ein Klebefehler ein teures Einsatzteil unbrauchbar macht, steigt der Ausschusswert. Reparaturregeln müssen daher vor Produktionsbeginn festgelegt werden. Unkontrolliertes Nachbessern des Klebstoffs oder lokales Umformen können eine schwache Verbindung verdecken und die Rückverfolgbarkeit beeinträchtigen.
Die Qualifikationsakte
Beginnen Sie mit der Basismontage. Erfassen Sie Komponenten, Arbeitsabläufe, häufige Fehler, Leckagepfade und die gesamten Installationskosten. Der vorgeschlagene integrierte Entwurf sollte aufzeigen, welchen Fehler jede neue Funktion verhindert. Ohne diese Verknüpfung bleibt das Projekt zwar eine ansprechende Zeichnung ohne messbaren Fertigungsvorteil.
Prüfen Sie die für die Serienfertigung vorgesehenen Träger und Formteile. Untersuchen Sie die Position der Einlegeteile, die Gummifüllung, die Dichtheit der Verbindung, den Grat und die kritischen Abmessungen pro Kavität. Altern Sie die Teile in relevanten Flüssigkeiten und Temperaturen und prüfen Sie anschließend Dichtheit, Druckwechselbeständigkeit, Drehmomentrelaxation und Demontagefähigkeit. Schneiden Sie Proben an Stellen, an denen verdeckte Grenzflächen relevant sind.
Ein zweiter Einsatz von Gummiumspritzung ist dann gerechtfertigt, wenn der Träger die Kompression oder Ausrichtung steuert, die zuvor vom Bediener ertastet wurde. In diesem Fall kann eine einteilige Dichtungslösung auch die Variabilität verringern, anstatt lediglich die Anzahl der benötigten Produktionslinien zu reduzieren.
Vor der Genehmigung der Konsolidierung sind die bestehenden mehrteiligen Gummibaugruppen während des gesamten Prozesses – von der Warenannahme über die Kommissionierung und Montage bis hin zur Dichtigkeitsprüfung – zu fotografieren und die benötigte Zeit zu messen. Diese Beobachtungen bilden eine Grundlage für die neue Konstruktion und zeigen, ob der Hauptverlust durch Handhabung, Bearbeitung, Inspektion oder Außendienst verursacht wird.
Das neue Bauteil sollte anschließend mit Produktionsmitarbeitern und automatisierten Anlagen unter normaler Liniengeschwindigkeit getestet werden. Montageaufwand, Fehlerbehebung, Sichtprüfung und Umgang mit beschädigten Teilen sind zu dokumentieren. Ein Dichtheitstest im Labor belegt nicht, dass das konsolidierte Bauteil den Produktionsablauf ohne weitere Verzögerungen durchlaufen kann.
Yida kann integrierte Gummikomponenten prüfen, sobald der Kunde die aktuelle Baugruppe, die Verbindungselemente, den Lastpfad, das Medium, die Temperatur, die Einsatzmethode und die erwarteten Mengen angibt. Bei Gummi-Metall-Verbindungen sind die Substratqualität, die Beschichtung und die Korrosionsschutzanforderungen zu berücksichtigen, damit die Schnittstelle als Teil der Komponente entwickelt werden kann.



