
Leichtbauweise revolutioniert die Integration von Gummi-Metall-Komponenten.
Leichtbauweise revolutioniert die Integration von Gummi-Metall-Komponenten.
Eine Lastpfadanalyse für dünnere Träger, Mischmaterialien und gebundene Elastomerfunktionen in modernen Fahrzeugen und Geräten
Um Gewicht zu sparen, wurde der Träger dünner gestaltet. Der nächste Prototyp wies jedoch Undichtigkeiten zwischen zwei Schrauben auf, obwohl die Dichtungswulst und das Anzugsmoment unverändert blieben. Durch den Materialabtrag verringerte sich zudem die Flanschsteifigkeit, sodass sich die Verbindung bei Druck- und Temperaturwechseln lokal öffnete.
Leichte Gummi-Metall-Komponenten müssen entlang des Lastpfades entwickelt werden. Der Ersatz von Stahl durch Aluminium, Magnesium, Kunststoff oder Verbundwerkstoffe verändert Biege-, Wärmeausdehnungs-, Oberflächen- und Korrosionseigenschaften. Der Gummi kann nicht alle diese Auswirkungen durch eine höhere Festigkeit oder größere Dicke kompensieren.
Zwischen Maschine und Boden
Lagerungen und Anschläge dienen der Dämpfung von Vibrationen, Stößen und Energie am Hubende. Bei schnellerer Bewegung kann sich entweder die Störfrequenz verschieben oder die Aufprallenergie erhöhen. Ein Bauteil, das für eine bestimmte Maschinendrehzahl ausgelegt war, wird nach einer Maschinenmodernisierung wahrscheinlich nicht mehr denselben Frequenzbereich bewältigen können.
Die Nachfrage des Automatisierungsmarktes nach Gummiteilen wird sich nicht nur auf Neuanlagen beschränken, sondern auch Umgestaltungen und Austausch umfassen. Neue Sensoren, die durch Nachrüstungen installiert werden, hohe Nutzlasten und schnelle Produktionsprozesse können die Belastung, Temperatur oder chemische Einwirkung auf bereits verbaute Gummiteile verändern.
Anpassung erfordert stabile Eingaben.
Der Begriff „kundenspezifisch“ ist nicht als undefiniert auszulegen. Es ist erforderlich, die Passgeometrie, Kraft oder Druck, Bewegungsspur, Umgebungsbedingungen, Lebensdauer, Montageverfahren und Prüfgrenzen zu dokumentieren. Diese Parameter geben dem Lieferanten die Wahl: eine individuelle Geometrie mit Mehrwert oder eine Standarddichtung, die die Sicherheit erhöht.
Dichtungen für industrielle Automatisierungsanlagen müssen beispielsweise sowohl normale als auch Störfälle abdecken. Not-Aus-Schalter, Luftverlust, Blockaden, Reinigungsarbeiten und lange Stillstandszeiten können die höchste Belastung oder Chemikalienexposition verursachen, auch wenn diese Zustände nicht zum Standardzyklus gehören.
Ein praxisorientierter Qualifizierungsweg
Konzeptionelle Roboter-Gummiteile sollten eine sehr spezifische Frage beantworten können, z. B. ob die richtige Kraft am Greifpunkt des Objekts erreicht wird oder ob nach dem Abdichten Undichtigkeiten auftreten. Für Serienmuster müssen die Kavität, die Materialzusammensetzung und der Herstellungsprozess bekannt sein. Diese werden dann im normalen Betrieb und während der Reinigung getestet.
Die Testergebnisse können, falls sie nicht während des Testzeitraums durchgeführt wurden, auch in Form von Zeitraffer-Videos erfasst werden. Vakuumtests sind eine der besten Methoden, um Dichtungsleckagen zu ermitteln und gleichzeitig als Referenzwert zu dienen. Weitere Aspekte wie die Einpresskraft einer Dichtung in einem bestimmten Schritt sowie die Reaktionszeit lassen sich per Video bestimmen und überprüfen. Temperaturänderungen und Vibrationsniveaus können zudem auf eine Degradation der Dichtung hinweisen, lange bevor diese mit bloßem Auge erkennbar ist. Nach der Demontage sollten die Dichtflächen und Bereiche mit der stärksten Verformung untersucht werden.
Gummidichtungen für Automatisierungssysteme dienen einem zweiten Zweck – der Integration. Diese geklebten Träger oder geformten Positionierungselemente erleichtern das Greifen durch Roboterarme, jedoch erfordert das Hinzufügen einer neuen Kontaktfläche eine Überprüfung der Verklebung und des Spielraums. Die Produktionszelle und das Bauteil müssen gleichzeitig freigegeben werden.
Die Bestandsplanung und -prognose sollte die Mengen für Prototypen, Produktionshochlauf und Serienfertigung klar definieren. Ein Werkzeug mit hoher Kavitätenzahl kann bei großen Stückzahlen die Umrechnungskosten senken, jedoch zusätzliche Auswucht- und Prüfarbeiten verursachen, die für die frühen, sich entwickelnden Entwürfe möglicherweise nicht notwendig sind. Die Werkzeugpolitik sollte die tatsächliche Auftragshistorie der Kunden widerspiegeln.
Wartungsteams sind weitere Endkunden von Bauteilen. Der Austauschprozess für eine kundenspezifische Manschette oder einen Stoßfänger muss ebenso klar definiert sein wie die korrekte Ausrichtung und die zu prüfenden Merkmale. Wenn eine Bauteilversion am selben Einsatzort wie mehrere andere verwendet werden kann, darf das Kennzeichnungssystem nicht zulassen, dass eine falsche Härte oder Geometrie in die Maschine gelangt.
Bei der Konstruktion spielen auch Faktoren der Lieferkettenkontinuität eine Rolle. Die Zulassung des Compound-Lieferanten, die Haltbarkeit des Compounds, die Eigentumsverhältnisse der Werkzeuge und die Ersatzteilstrategie müssen unbedingt berücksichtigt werden. Ist der Produktionsprozess eines Bauteils sehr komplex und nicht dokumentiert, besteht eine hohe Wahrscheinlichkeit, dass dieses Bauteil allein längere Ausfallzeiten verursacht als die zuvor angefallenen Ausfallzeiten durch Ersatzteile.
Abschließend sollten die Kosten auf Maschinenebene geprüft werden. Der Wegfall von Vorrichtungen, Werkzeugwechseln, manueller Montage usw. sowie die Reduzierung des Aufwands für Sensoren und Wartung müssen in die Kalkulation einfließen. Ein Teil, für das lediglich ein Aufdruck benötigt wird, bietet einem Produktionsbetrieb nicht genügend Mehrwert, um vom Standardteil umzusteigen. Ein kundenspezifisches Teil ist jedoch nur dann lohnenswert, wenn seine Mehrkosten im Vergleich zu einem Standardteil geringer sind als der durch den Wegfall des teureren Standardteils erzielte Gewinn.
Wenn Sie einen Dienstleister wie Yida mit der Herstellung kundenspezifischer Gummiteile beauftragen, sollten Sie auch Angaben zum Zellenlayout, zur Bauteilfunktion, zum Medium, zum Zyklusablauf, zur Belastung, zur Temperatur, zum Reinigungsverfahren, zur Verpackung und zur geplanten Jahreskapazität bereithalten. Diese Informationen ermöglichen es, die Anforderungen an kundenspezifische Gummikomponenten in ein formbares und unter anderem testbares Teil umzusetzen, ohne jedes Mal von vorne beginnen zu müssen.
Ein breiterer Trend im Automobilbereich
Ein Whitepaper von 3M beschreibt den Leichtbau im Automobilbereich als Antwort auf Emissionsziele und die Masse von Elektrofahrzeug-Akkus. Es untersucht das Injektionsverfahren für Klebstoffe zum Verbinden von Materialmixen in Knotenpunkten von Strukturbauteilen. Da sich das Whitepaper mit Strukturklebstoffen und nicht mit Formgummi befasst, lassen sich die Ergebnisse nicht direkt übertragen. [1]
Die Relevanz liegt in der Verbindungsproblematik: Neue Legierungen, technische Polymere und Verbundwerkstoffe erfordern Prozesse, die unterschiedliche Oberflächen und Belastungswege tolerieren. Die Gummi-Metall-Integration steht vor dem gleichen Bedarf an materialspezifischer Vorbereitung und Validierung.
Integration kann mehr als nur Gewicht reduzieren
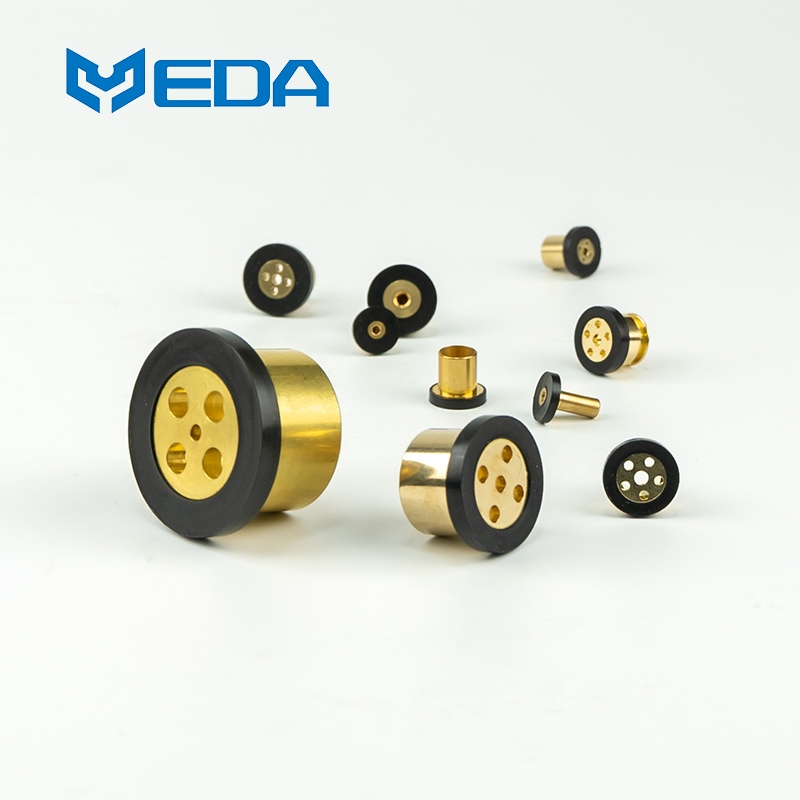
Die Integraldichtung von Parker kombiniert einen starren Träger mit einem vulkanisierten Gummielement. Der Hersteller nennt weniger lose Bauteile, eine sichtbare Montage, die Möglichkeit der Mehrkanalabdichtung und den Wegfall der Nutbearbeitung als mögliche Vorteile. Die Materialauswahl hängt weiterhin von Medium, Temperatur und Druck ab. [2]
Ein leichterer Träger bedeutet nicht automatisch ein leichteres System, wenn er dickere Flansche, mehr Befestigungselemente oder eine große Vorrichtung zur Planlage benötigt. Der Vergleich sollte neben der Bauteilmasse auch die passenden Verbindungselemente und Montagevorgänge berücksichtigen.
Ein Beispiel für eine Elektronikdichtung
Parker Chomerics berichtet über eine geformte, leitfähige Elastomerdichtung, die als Ersatz für eine Metalldichtung und ein vor Ort geformtes Material in einem elektronischen Bauteil verwendet wird. Das ausgewählte Material wurde als leicht und geeignet für die Umgebungsabdichtung und elektrische Erdung beschrieben. [3]
Die öffentliche Seite veröffentlicht weder die eingesparte Masse noch die vollständigen Qualifikationen des Kunden. Sie zeigt jedoch, dass ein kundenspezifisches Dichtungsprofil Kompressions-, Erdungs- und Korrosionsschutzanforderungen vereinen kann, was eine umfassendere Form der Leichtbauintegration darstellt als die bloße Reduzierung der Metallstärke.
Die Fertigung weist neue Fehlerquellen auf.
Dünne Einsätze können sich im Werkzeug verformen, verschieben oder verbiegen. Eine automatisierte Inspektion sollte vor dem Einspritzen das Vorhandensein, die Ausrichtung und die Position des Einsatzes bestätigen. Nach dem Spritzgießen sind die Gummifüllung, die Klebekanten, die Ebenheit und die Lage der Öffnungen pro Kavität zu prüfen.
Bei der Verklebung von Gummi mit Leichtmetallen sind Spuren des Reinigungsbades, der Grundierungs- oder Klebstoffcharge, des Oberflächenalters und der Aushärtungsbedingungen zu berücksichtigen. Wird ein Einsatz abgelehnt, ist zu prüfen, ob er sicher entlackt und wiederverwendet werden kann. Unkontrollierte Nachbearbeitung kann Beschichtungen beschädigen oder eine schwache Verbindung verdecken.
Lösen Sie das Gelenk
Prüfung von Leichtbau-Automobildichtungen mit serienmäßigen Trägern, Gehäusen, Befestigungselementen und Beschichtungen. Anwendung von Drehmoment, Druck, Vibration, Flüssigkeits- und Temperaturzyklen in repräsentativer Reihenfolge. Messung von Leckage und Gelenkbewegung, anschließende Prüfung der Verbindung und des dauerhaften Aushärtens nach der Demontage.
Verwenden Sie Konstruktionen mit extremen Toleranzen, um die Dichtung bei minimaler und maximaler Kompression zu prüfen. Soll der Träger die Quetschung kontrollieren, überprüfen Sie seine Dicke und Verformung unter Schraubenlast. Bei Verwendung eines Kunststoffhalters berücksichtigen Sie Kriech- und Feuchtigkeitsbeständigkeit.
Bei einer erneuten Überprüfung der verbundenen Elastomerbauteile sollten die Wartungsbedingungen berücksichtigt werden. Austausch, Reinigung und Schutz vor galvanischer Korrosion können sich ändern, wenn Dichtung und Träger ein Bauteil bilden. Die Wartungsanweisung ist Teil der Integrationsentscheidung.
Der Vergleich sollte zudem eine konventionelle Basislinie beibehalten. Gemessen werden Trägermasse, installierte Hardware, Dichtheit, Montagezeit und Schadensrate beider Ausführungen. Dadurch wird verhindert, dass eine lokale Gewichtsreduzierung fälschlicherweise als Systemvorteil angegeben wird, wenn zusätzliche Halterungen oder Befestigungselemente diesen wieder aufheben.
Wo Recycling oder Materialtrennung wichtig sind, ist zu dokumentieren, wie die verbundene Baugruppe am Ende ihrer Lebensdauer behandelt wird. Eine dauerhafte, im Betrieb wertvolle Schnittstelle kann die Trennung erschweren; daher sollte das Programm den geeigneten Rückgewinnungsweg festlegen, ohne die Anforderungen an die Verbindung zu verringern.
Yida kann leichte Gummi-Metall-Komponenten prüfen, sobald der Kunde Trägermaterial und Beschichtung, Flanschsteifigkeit, Befestigungsmuster, Temperaturausdehnung, Medien, Belastungen und Einsatzverfahren vorgibt. Anhand dieser Angaben lässt sich die Massenreduzierung im Hinblick auf Dichtheit und Haftung überprüfen.



